


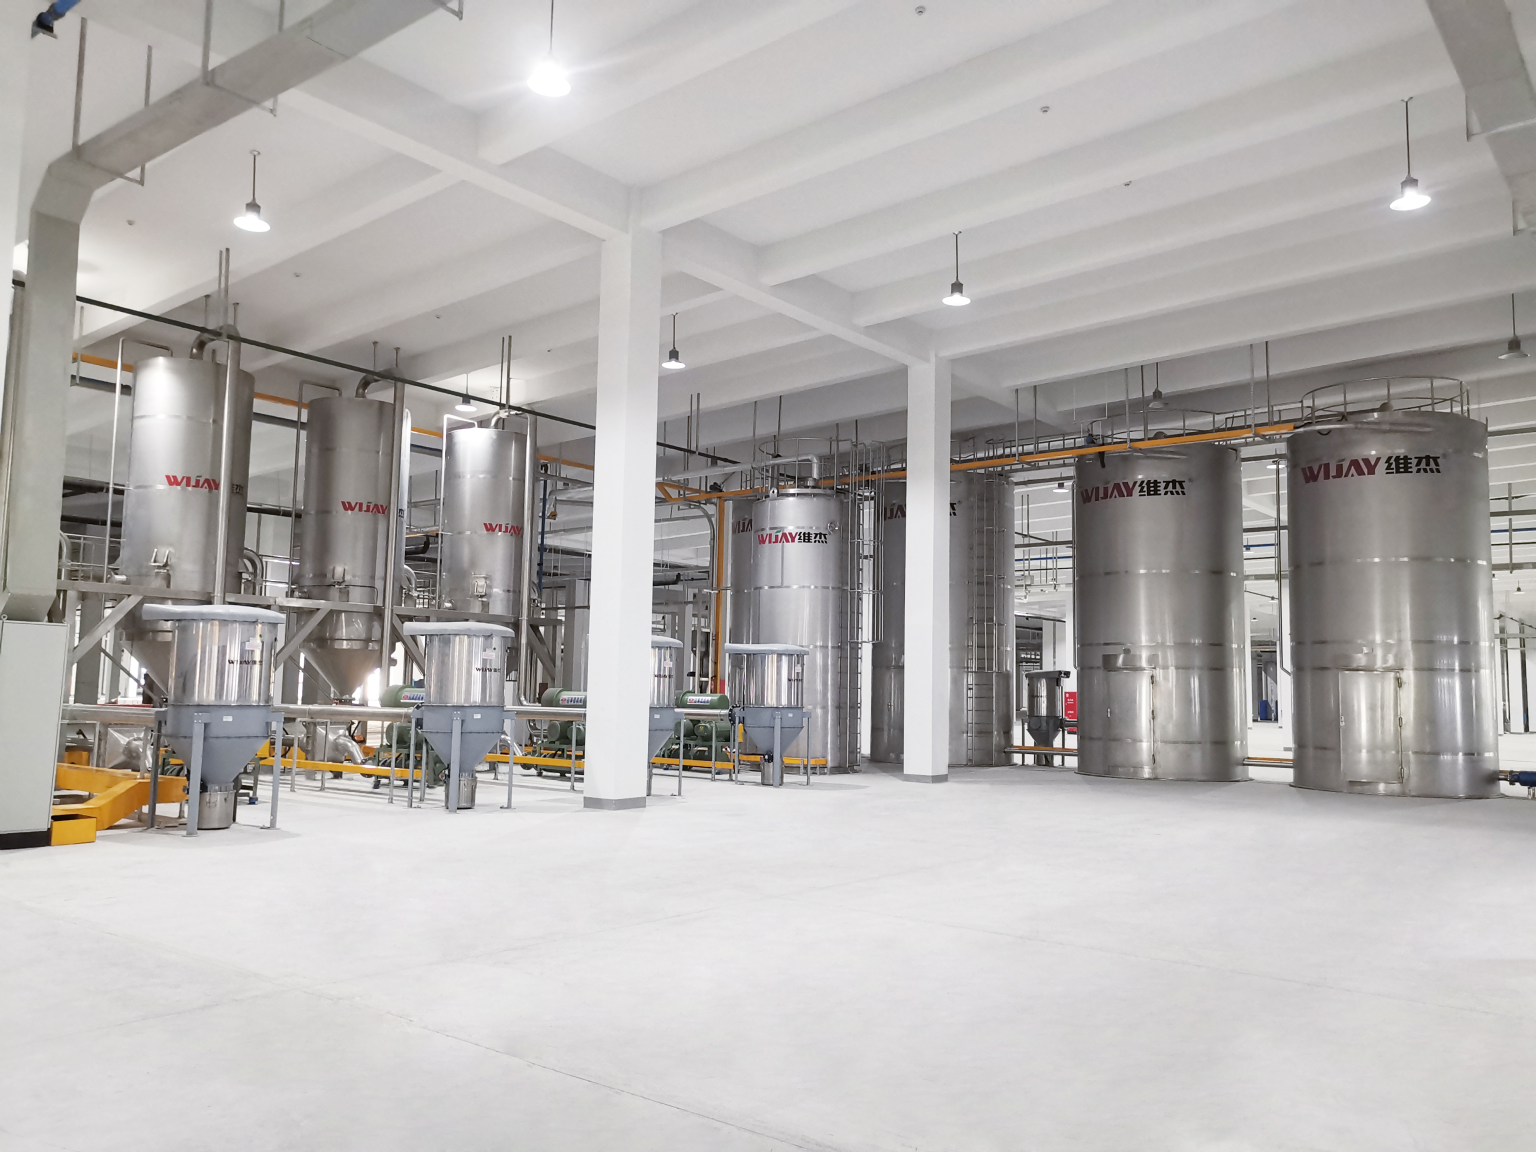
Открываем проблему — сценарий, цифры, вопрос
В цеху я видел одну и ту же картину: мешки стоят в очереди, конвейер — в простое, а KPI падает на 12% за квартал. Вторая фраза: многие заводы всё ещё полагаются на устаревшие подходы в система обработки материалов, и это бьёт по марже. Уже в первые дни проекта мы обсуждали внедрение интеллектуальная система транспортировки материалов как центрального решения — и это не просто мода, а реальная потребность. Сценарий: линия мешковка в Краснодаре, июль 2018 — пропускная способность выросла с 22 т/ч до 30 т/ч после вмешательства. Какие традиционные ошибки мешают получить такой результат у вас на площадке?
Я работаю в B2B логистике более 15 лет и практику прошёл в оптовых поставках и заводских линиях; я видел, как ПЛК (Programmable Logic Controller), преобразователи частоты и датчики ставят на поток — и при этом система ломается из-за простых допущений. Я твёрдо считаю: без понимания узких мест (включая конвейерные ленты и пневмотранспорт) вы платите за «автоматизацию» и получаете — по сути — автоматизированную неэффективность. Да, это звучит резко — но я говорю так потому что видел последствия лично. — Кратко: проблемы — известны. Что дальше?
Глубже: где традиционные решения терпят неудачу
Я подробно разбираю четыре повторяющиеся боли клиентов. Первая — неверная кластеризация потоков: многие внедряют конвейерные ленты без учёта пиковых нагрузок и не резервируют мощности через преобразователи частоты; в итоге моторы перегружаются и срок службы падает. В 2019 году на одной линии в Новосибирске мы зафиксировали снижение времени безотказной работы с 1,200 до 800 часов в месяц — и причина оказалась в простой ошибке проектирования трубопровода пневмотранспорта. Вторая — плохая телеметрия: датчики установлены формально, а данные не доходят до тех, кто принимает решения (edge-узлы не настроены, ПЛК не интегрирован с MES). Результат: вы видите графики, но не видите проблему. (Да, бывает — я сам через это проходил.)
Третья — человеческий фактор: операторы обучены под старую логику, а новые интерфейсы слишком сложные; это приводит к ручным вмешательствам и регрессу в эффективности. Четвёртая — надёжность компонентов: экономия на силовых блоках и датчиках ведёт к частым заменам и простоям. Я предпочитаю решения с избыточностью на критических участках — например, дублирование ПЛК и отдельные преобразователи для ключевых моторов. Это не роскошь, а защита от неожиданностей — и я говорю это на основе контрактов, где мы экономили до 18% эксплуатационных затрат в первый год.
А есть ли альтернатива?
Перспективы и сравнение — куда смотреть дальше
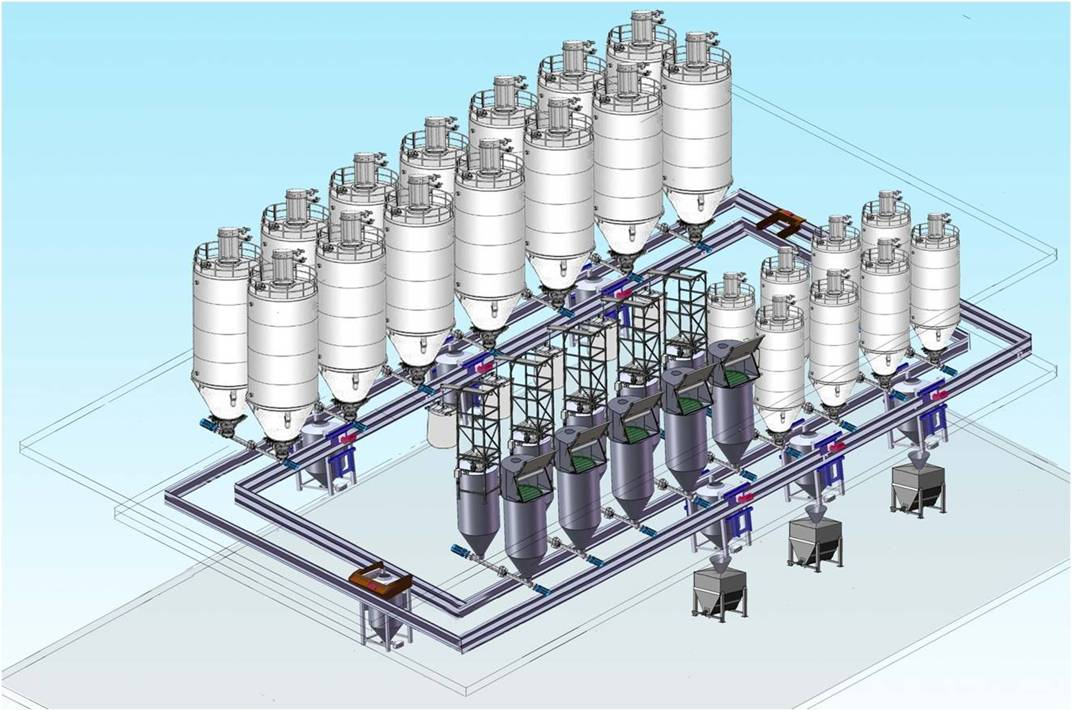
Сейчас я переключаю взгляд на будущее: сравниваю классические конвейеры с гибридными подходами, где система пневмотранспорта сыпучих материалов дополняет ленточные решения для пиковой разгрузки. В 2021 году на одном заводе мы ввели гибрид: пневмотранспорт забирал 40% объёма при пиковых режимах — это сняло очереди и снизило время простоев на 25%. Технический уровень — выше: требуется контроллер с поддержкой распределённых I/O, edge-узлы для локальной аналитики и надёжные преобразователи частоты. Я считаю, что такие решения оправданы, если вы обрабатываете свыше 15 т/ч; иначе вложения окупаются дольше.
Практическая рекомендация от меня (я проверял это в реале): начните с оценки узких мест — скорость линии, частота отказов, время оператора на вмешательство. Затем сравните варианты: усиление существующей линии против добавления пневмотранспорта — оба имеют свои плюсы. Коротко: если у вас частые пики и ограничена площадь — пневмотранспорт выигрывает; если стабильный поток и важна энергоэффективность — оптимизируйте ленточные линии и ПЛК. — Я видел обе стратегии работать; выбор зависит от ваших цифр и целей.
Что дальше? — три метрики для оценки
Я всегда предлагаю клиентам опираться на три измеримых метрики при выборе: 1) время безотказной работы (MTBF) — цель +20% за год, 2) общая пропускная способность в т/ч при пиковых нагрузках, 3) стоимость простоя в час (в рублях) — это переводит технические решения в реальные деньги. Я настаиваю: просите поставщика предоставить кейс с реальными числами (дата установки, модель ПЛК/преобразователя, показатели до/после). Я помогаю в таких интервью лично и говорю прямо — не верьте общим обещаниям.
В завершение: выбор между модернизацией конвейеров, внедрением система пневмотранспорта сыпучих материалов или интеграцией интеллектуальных модулей — это бизнес-решение. Я дал здесь конкретные примеры (Кrasnodar, июль 2018; Новосибирск, 2019; реальный прирост 8–25% в разных проектах) и призываю к цифрам. Если хотите, мы можем вместе пройти вашу текущую карту потока и вычислить потенциальный выигрыш — я готов делиться опытом. В конце концов, хорошее решение сочетает понятные датчики, надёжные преобразователи и прагматичный контроль через ПЛК — и, да, иногда простая перестройка трубопровода решает больше, чем дорогое ПО.
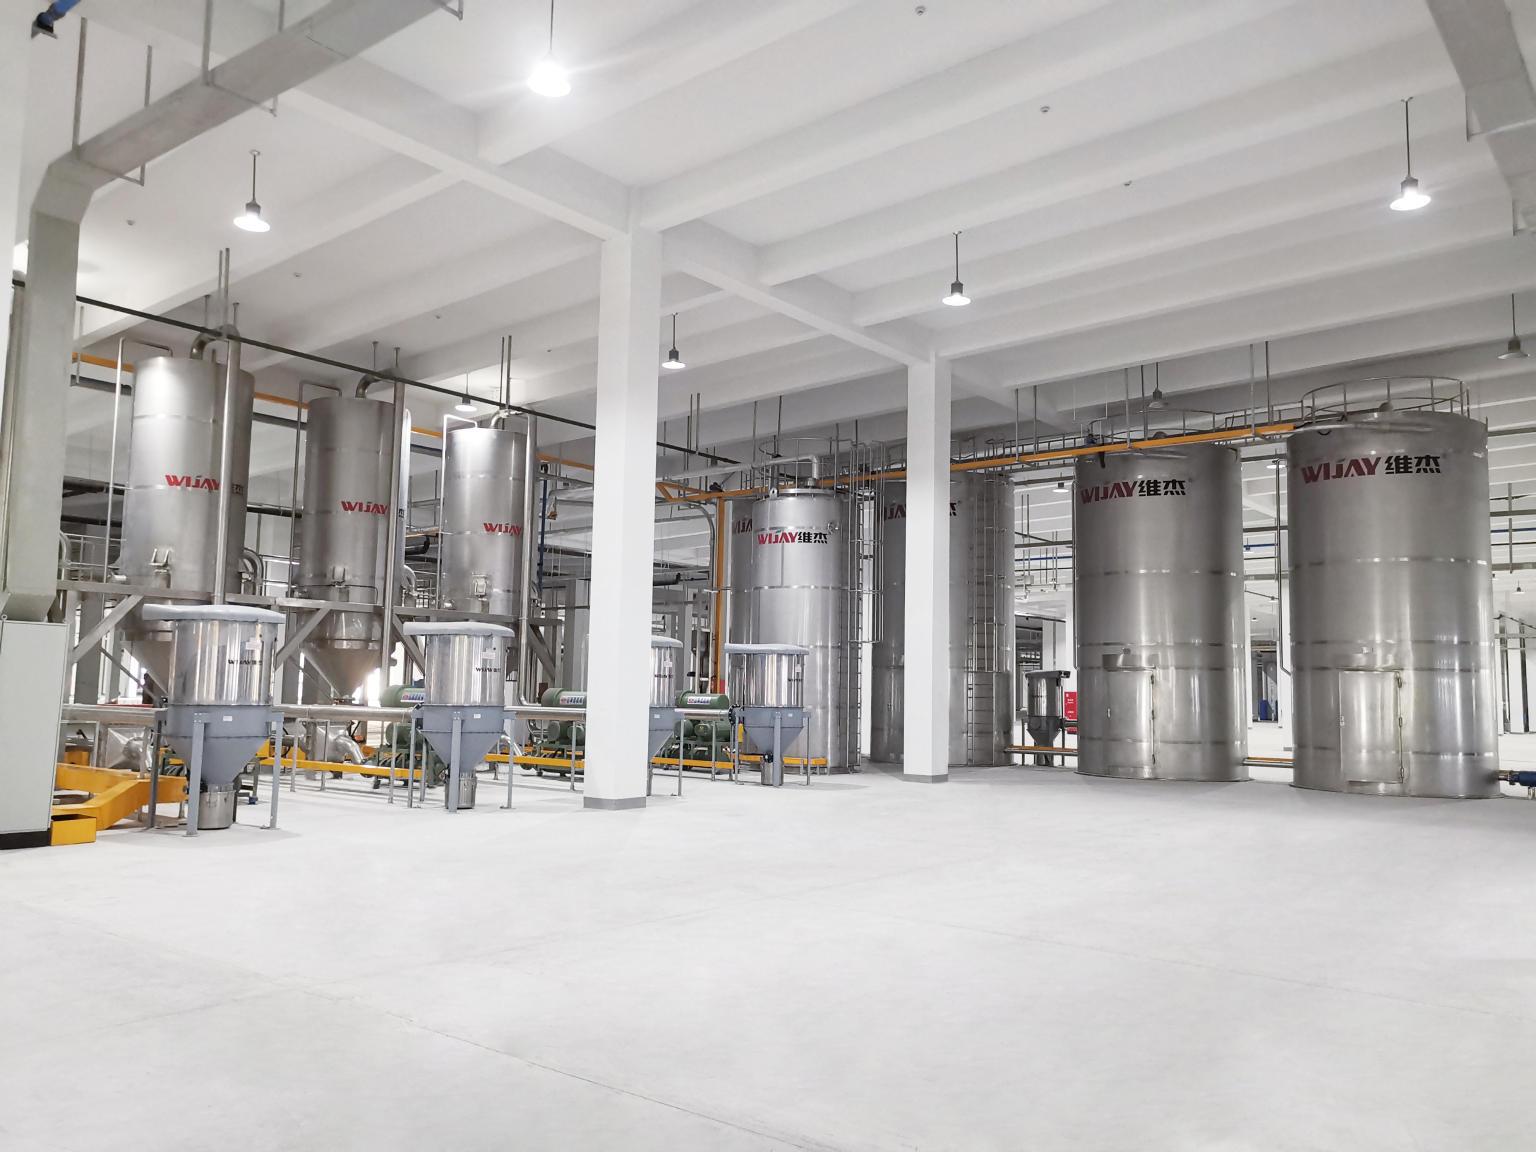
Для практической помощи и примеров проектов обращайтесь к Wijay.
