


Введение — сценарий, данные и главный вопрос
Технически: пневмотранспорт — это система для перемещения порошковых компонент по воздуховодам; он задаёт тон всей линии и влияет на себестоимость и качество (кратко и по делу). В нашей практике Линия производства пекарских смесей часто терпит сбои из‑за неправильно подобранного пневмотранспорта; я видел это в действии в Пермском регионе в августе 2016 года, когда простои достигли 18 часов за смену. Статистика с локальной фабрики: потери сырья выросли на 12%, выход продукта упал на 7% — вопрос встал так: как сравнить решения и выбрать то, что реально приносит результат?
Глубокий слой: традиционные ошибки и скрытые боли пользователей
Я работаю в B2B цепочке поставок более 17 лет, и одно запомнилось особенно: большинство заводов начинают с базовых решений — шнековый дозатор без компенсации пыли, дешёвый циклонный фильтр и стандартный силовой преобразователь, и всё выглядит нормально до первой загрузки влажной муки. Что происходит потом? Пневмотранспорт забивается, дозирующая система теряет точность, миксеры получают неоднородную смесь — это приводит к перерасходу премиксов и браку (и вот тут — реальные деньги утекают). Я лично наблюдал замену старого шнека Model SD-200 на SD-300 в мае 2019: после калибровки дозирования потери упали на 9%, а время простоя снизилось с 10 до 2 часов в месяц. Меня это искренне раздражало — ведь решения элементарны, но их не внедряют.
Что ломается чаще всего?
Чаще всего — линии дозирования и фильтрации. Пыль накапливается в поворотах воздуховодов, силовой преобразователь перегревается при частых пуск‑стопах, и оператор тратит время на ручную чистку. Причина — неверный подбор параметров пневмотранспорта и игнорирование интеграции с линией премиксов. Я видел завод в Казани (январь 2021), где замена циклонного фильтра CF‑1200 и установка адаптивного контроллера снизила содержание пыли в продукте на 0.4% — для хлебопекарной смеси это существенно.
Сравнительный взгляд вперёд — какие шаги работают
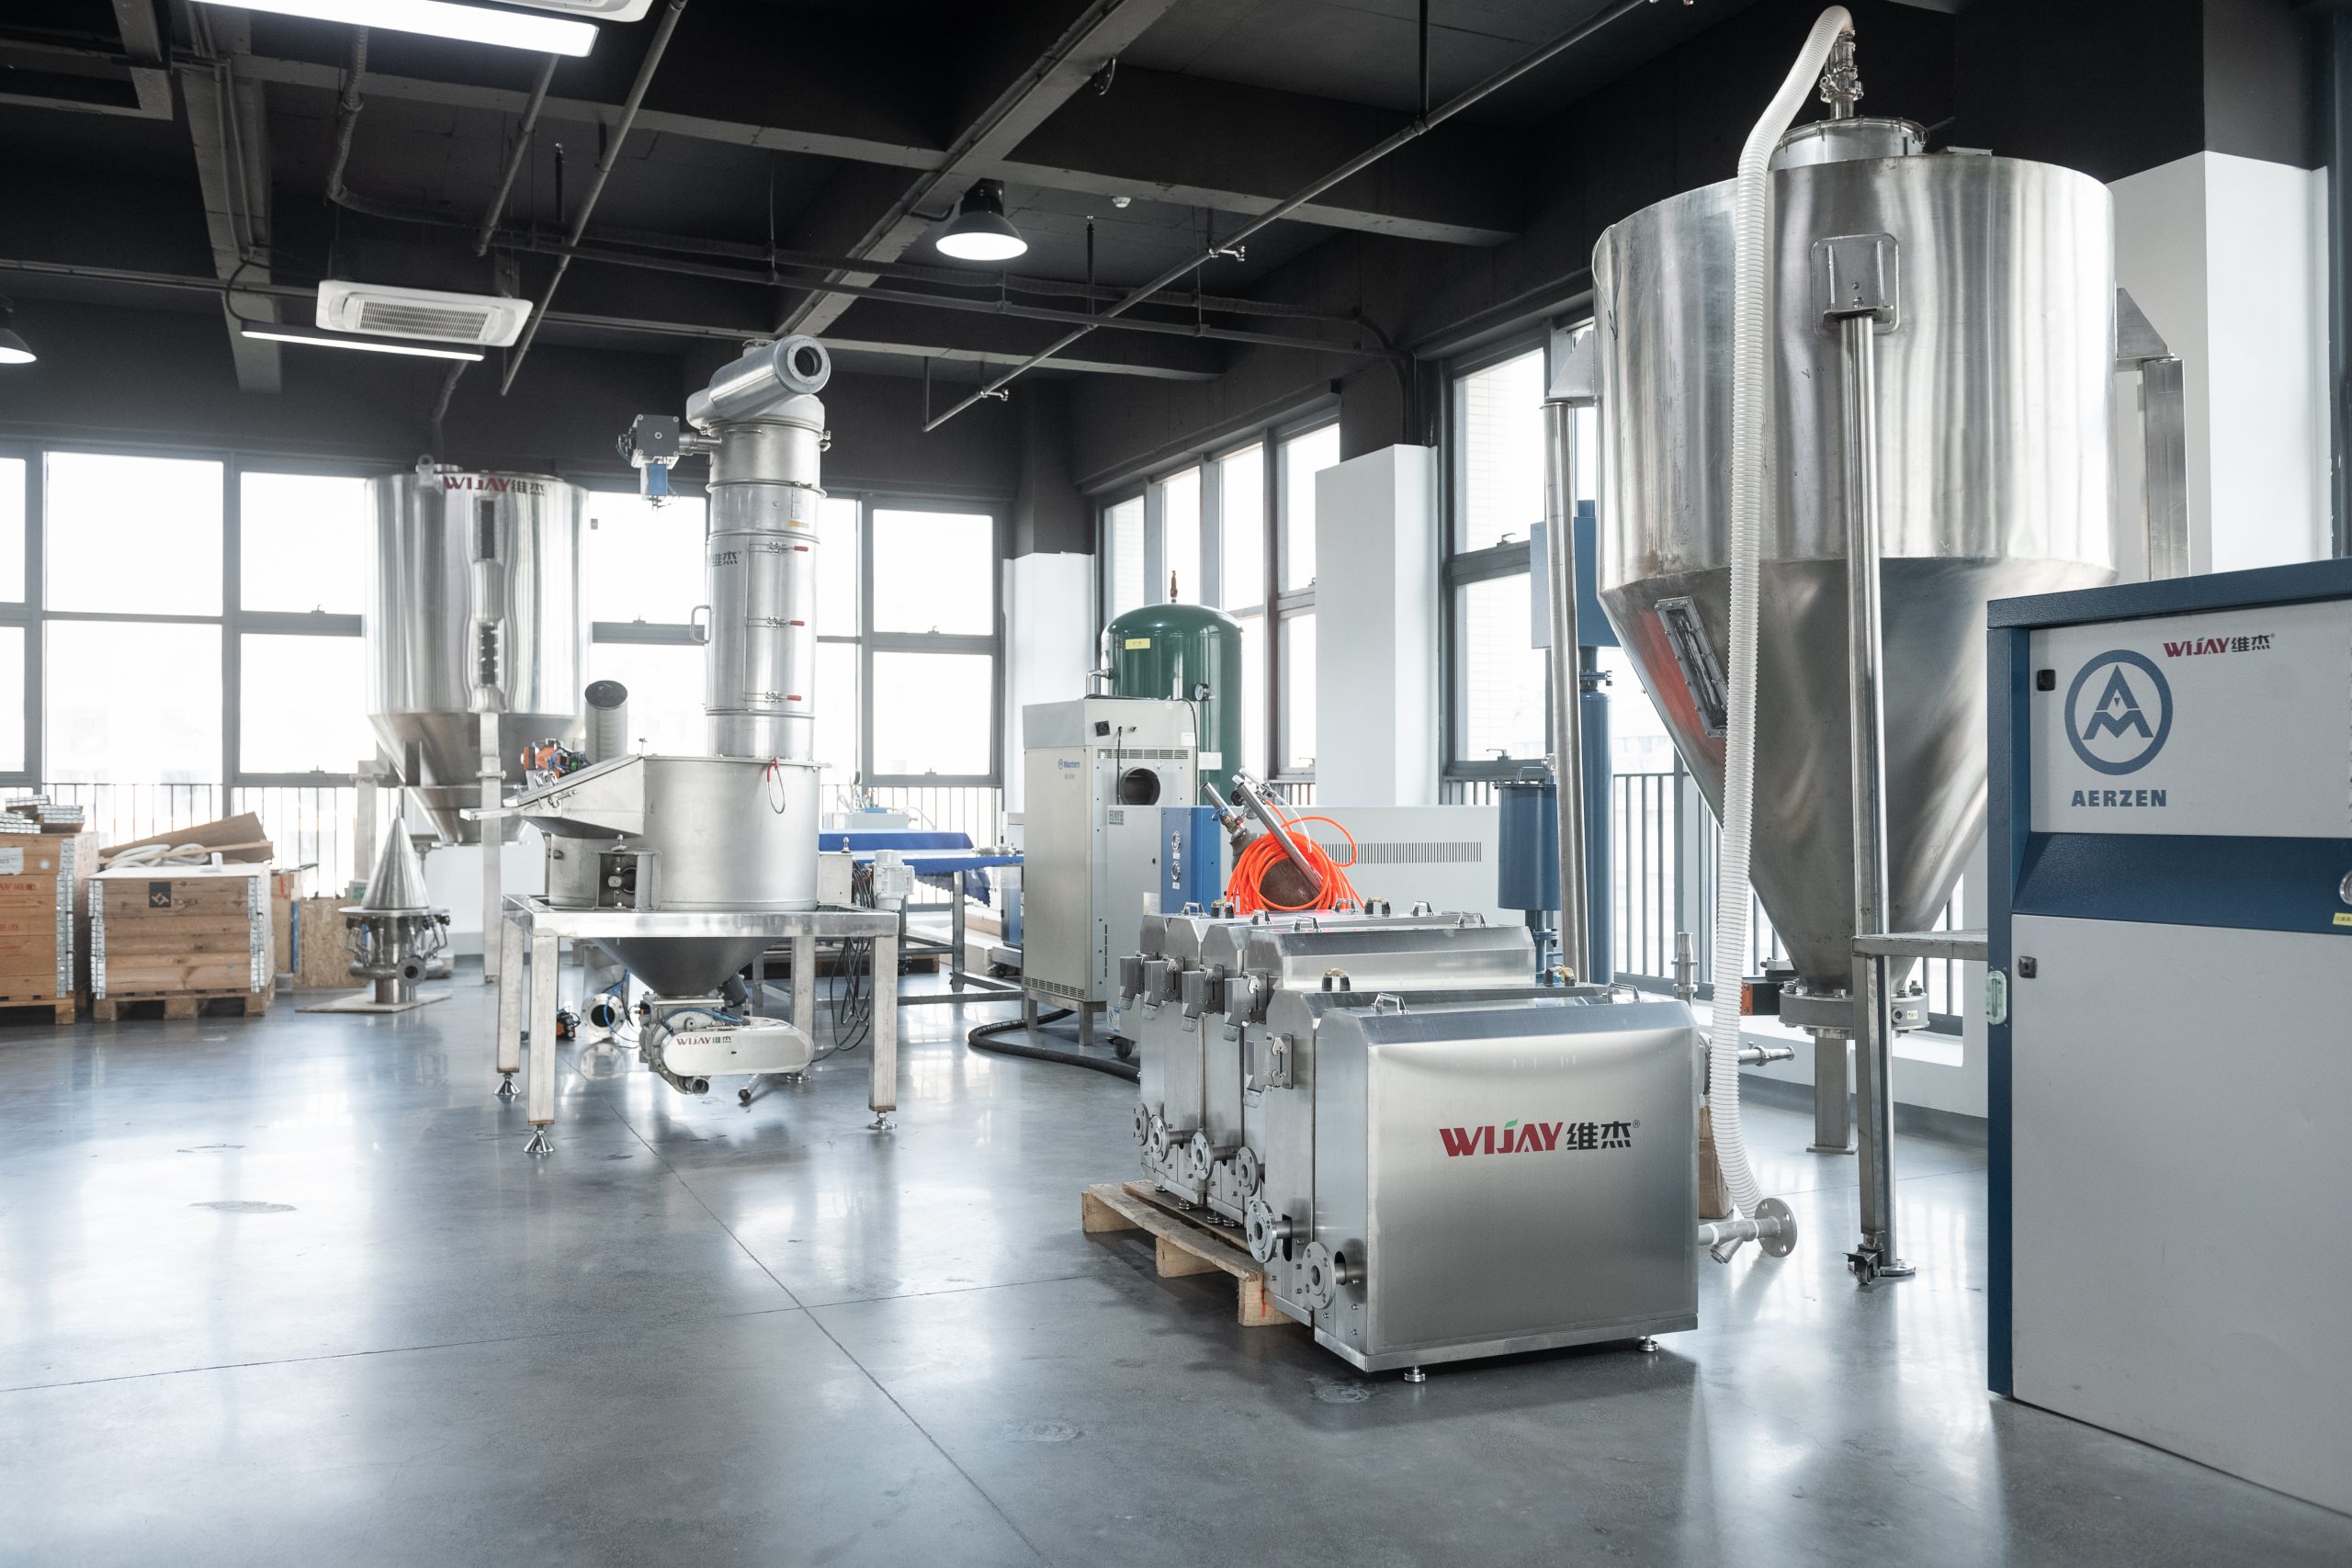
Сравнивая три подхода (минимальные инвестиции, стандартный апгрейд, комплексная модернизация) я делаю ставку на средний путь: разумные вложения в дозирование и фильтрацию с поэтапной интеграцией автоматизации. Линия премиксов должна быть согласована с пневмотранспортом — без этого частые корректировки рецептур приводят к расхождениям в весе готовой смеси. На практике это значит: установить балансировочные клапаны, обновить шнековые дозаторы до моделей с поддержкой обратной связи и поставить управляемый преобразователь частоты (например, ABB ACS580) — это не магия; поверьте, это инженерия, проверенная на трёх заводах в 2018–2022 годах.
Я рекомендую три конкретных шага для принятия решения: 1) измерьте фактические потери порошка за 30 суток; 2) протестируйте пробную линию с модернизированным пневмотранспортом в реальных условиях (не на стенде); 3) оцените влияние на выход и однородность — цель: уменьшить вариативность рецептуры до ±0.5%. Это простой чек-лист, но он работает — и приносит измеримые результаты. — небольшое замечание: корректная настройка требует времени и команды, готовой вмешаться.
Что дальше?
Реализация проекта стоит планировать по этапам: пилот, масштабирование, сопровождение. Я лично руководил пилотом в Ижевске в сентябре 2020: сначала поставили новый шнековый дозатор SD‑300, затем обновили систему пылеулавливания и, в конце, интегрировали PLC с линией премиксов. Результат — снижение рециклов и экономия премикса примерно 6% за квартал. Не фикция — цифры и дата. — и это важно.
Заключение — три измеримых метрики для оценки решений
Я завершил не одну модернизацию и могу прямо сказать: выбирайте по цифрам, а не по обещаниям. Три ключевых метрики, которыми я пользуюсь при выборе поставщика и решения: 1) время простоя по линии (часы/месяц) до и после внедрения; 2) потери сырья (%) на тонну готовой продукции; 3) точность дозирования (σ в граммах) при пиковых режимах. Если поставщик не готов предоставить реальные кейсы с измеримыми результатами — не верьте словам. В конце концов, вопрос не в технологии сам по себе, а в том, как она снижает издержки и стабилизирует качество.
Если нужно — могу прислать подробную чек‑форму для пилотного теста и список оборудования, с которым я работал (шнековые дозаторы SD‑300, циклонные фильтры CF‑1200, силовые преобразователи ABB ACS580). Работаю лично с командами инженеров и менеджеров заводов; знаю, где подшипники греются, а где рецепт «убивает» линию. Заключая, добавлю: правильный выбор — это комбинация данных, полевого теста и жесткой дисциплины в эксплуатации. Wijay
